TC-191通用型不饱和聚酯树脂 手糊成型玻璃钢制品的理想选择
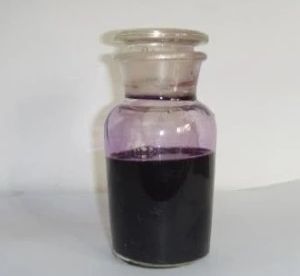
在玻璃钢(FRP)制品的生产中,树脂基体的选择直接决定了制品的力学性能、耐候性以及成型工艺的难易程度。TC-191通用型不饱和聚酯树脂凭借其均衡的综合性能,成为手糊成型玻璃钢制品领域中应用最为广泛的树脂品种之一。
一、TC-191树脂的核心特性
TC-191属于通用型邻苯二甲酸酐-顺丁烯二酸酐-丙二醇类不饱和聚酯树脂,通常以苯乙烯为交联单体稀释至一定粘度。其典型特性包括:
- 中等粘度与良好的浸润性:适合手糊操作,能够快速浸透玻璃纤维布/毡,排出气泡。
- 适宜的凝胶时间:通过调整引发剂(MEKP)和促进剂(钴盐)用量,可灵活控制操作期,满足不同环境温度和制品尺寸的需求。
- 常温固化:无需加热即可实现固化,适合大型或复杂形状制品的现场施工。
- 力学性能均衡:固化后具有较高的拉伸强度、弯曲强度和冲击韧性,满足一般结构件和半结构件的使用要求。
- 耐水性和耐化学性适中:可用于接触淡水、大气老化及部分弱酸碱环境,但不适用于强腐蚀或高温场合。
二、手糊成型工艺要点
手糊成型是玻璃钢制品生产中最传统、最灵活的方法,尤其适合小批量、大尺寸或异形制品。使用TC-191树脂进行手糊成型时,应注意以下环节:
- 模具准备:模具表面需清洁并涂覆脱模剂(如聚乙烯醇、蜡类),确保制品易于脱模且表面光洁。
- 胶衣层:如需制品表面美观或耐候,可先喷涂或涂刷胶衣树脂(如间苯型胶衣),待其凝胶后再进行层糊。
- 树脂混合:按比例加入引发剂(通常为过氧化甲乙酮,用量1%-2%)和促进剂(环烷酸钴,用量0.5%-2%),搅拌均匀,避免引入空气。
- 铺层与浸渍:将裁剪好的玻璃纤维增强材料(短切毡、方格布等)铺于模具上,用毛刷或辊筒蘸取树脂,充分浸润并排出气泡。重复铺层至设计厚度。
- 固化与脱模:在常温下固化24小时以上(或根据环境温度调整),待制品具有足够强度后脱模。必要时可进行后固化处理(如60-80℃加热数小时),以提高固化度和力学性能。
- 后处理:修边、打磨、涂装等,以获得最终产品。
三、典型应用领域
TC-191树脂手糊玻璃钢制品广泛应用于以下领域:
- 汽车与交通:保险杠、车顶、导流罩、内饰件等。
- 船舶与水上设施:小型船体、桨、浮筒、救生设备等。
- 建筑与建材:装饰板、采光瓦、雕塑、卫浴设施(非承压)等。
- 工业设备:通风管道、罩壳、储罐(常温常压)、防腐衬里等。
- 体育休闲:滑梯、游乐设施、模型外壳等。
四、使用注意事项
- 树脂应密封储存于阴凉干燥处,避免阳光直射,远离火源。
- 操作现场需通风良好,操作人员应佩戴防护手套、眼镜和口罩,避免皮肤直接接触树脂和引发剂。
- 引发剂与促进剂严禁直接混合,否则会引起剧烈反应甚至爆炸。应分别加入树脂并搅拌均匀。
- 调整凝胶时间时,应通过小试确定最佳配比,并考虑环境温度和湿度的影响。
- 制品固化度对性能影响显著,建议在实际使用前进行固化度测试(如巴柯尔硬度)。
五、
TC-191通用型不饱和聚酯树脂以其适中的粘度、良好的浸润性、灵活的固化条件和均衡的力学性能,成为手糊成型玻璃钢制品的经典选择。通过合理的工艺控制和配方调整,可制造出满足多种应用需求的玻璃钢制品。对于追求成本效益与工艺可靠性的生产商而言,TC-191无疑是一个值得信赖的通用型树脂解决方案。
最新产品
玻璃钢艺术雕塑
螺旋滑道_滑道价格_优质滑道批发/采购
玻璃钢盖板_枣强玻璃钢盖板_玻璃钢盖板生产厂家-河北枣强县环宇玻璃钢制品厂
玻璃纤维增强塑料(玻璃钢)制品 生产制造、制备方法与应用工艺专利技术综述
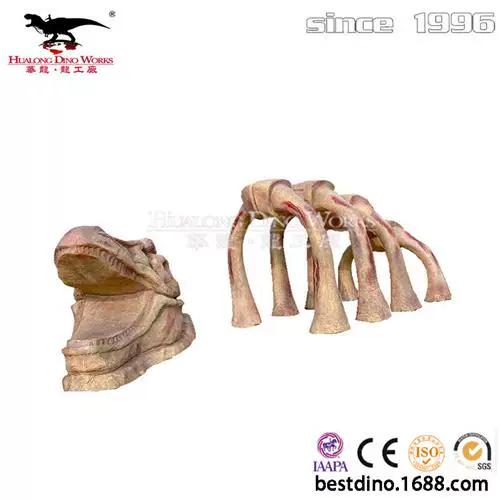
巨型玻璃钢霸王龙骨架作品 华龙工厂仿真恐龙模型如何成为景区引流宠儿
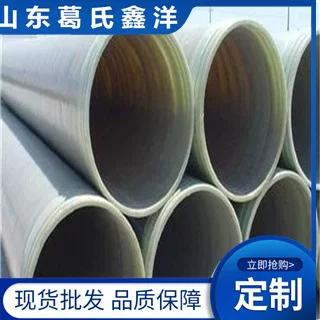
温江大口径玻璃钢管与玻璃钢制品 性能优势、应用领域及产业前景
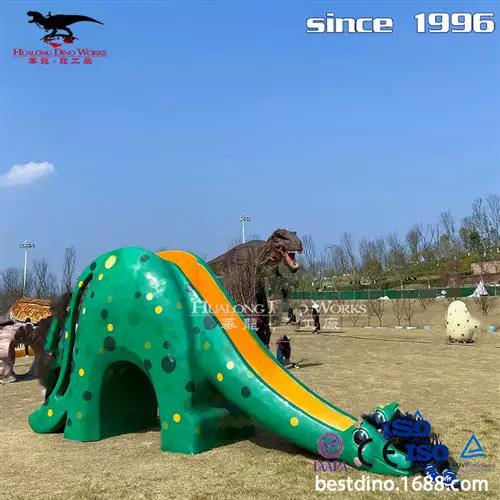
室内外亲子乐园的“耐寒耐晒”担当 卡通恐龙滑滑梯为何偏爱玻璃钢制品?
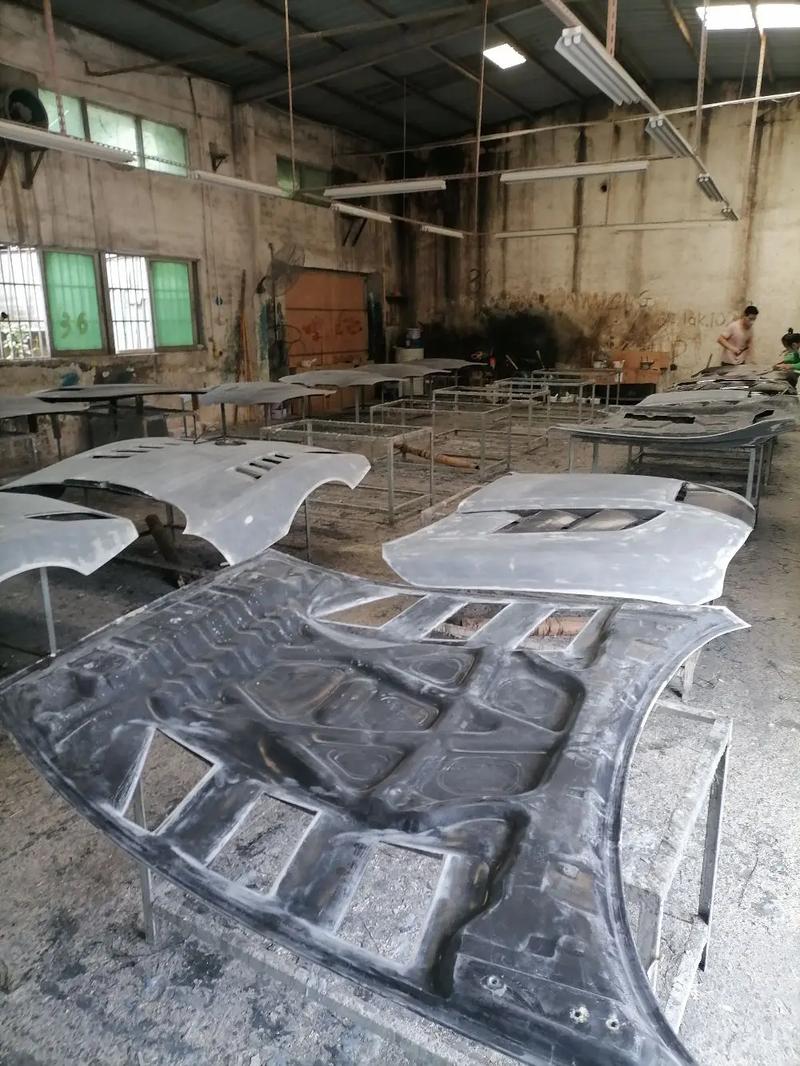
专业承接玻璃钢与碳纤维制品,携手无接触洗车机,诚邀新老客户合作
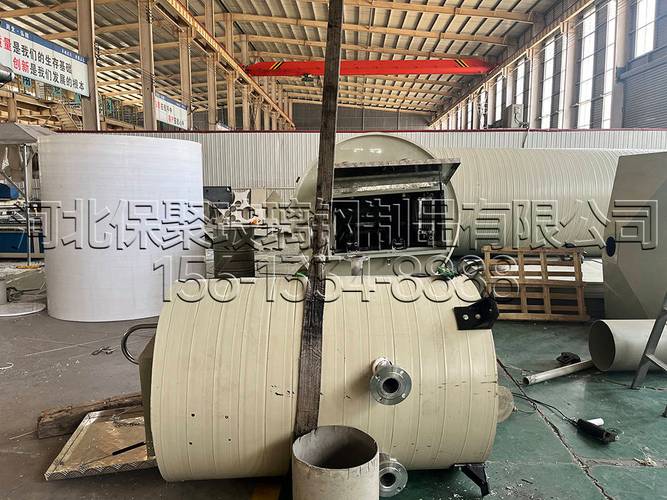
河北保聚玻璃钢制品 一体化HMPP泵站深度解析——高性能材料与玻璃钢制品的创新融合
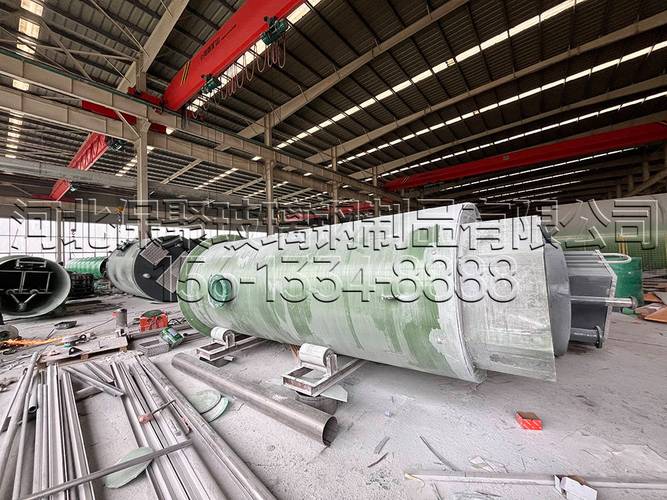
定义一体化预制 河北保聚玻璃钢制品如何重塑行业标准